
Spritzguss-Fehlerbilder von A bis Z
Einfallstellen, Schlieren oder Verzug: Die meisten Fehler an Spritzgussteilen lassen sich auf wenige Ursachen in Material, Prozess, Werkzeug oder Bauteilkonstruktion zurückführen. In dieser Übersicht erklären wir von der SWS-Plastics AG aus Wolfhausen im Zürcher Oberland die häufigsten Fehlerbilder im Kunststoff-Spritzguss – kurz, praxisnah und mit konkreten Massnahmen. Weitere Grundlagen finden Sie unter Was ist Spritzguss? und im A–Z im Spritzguss.
B
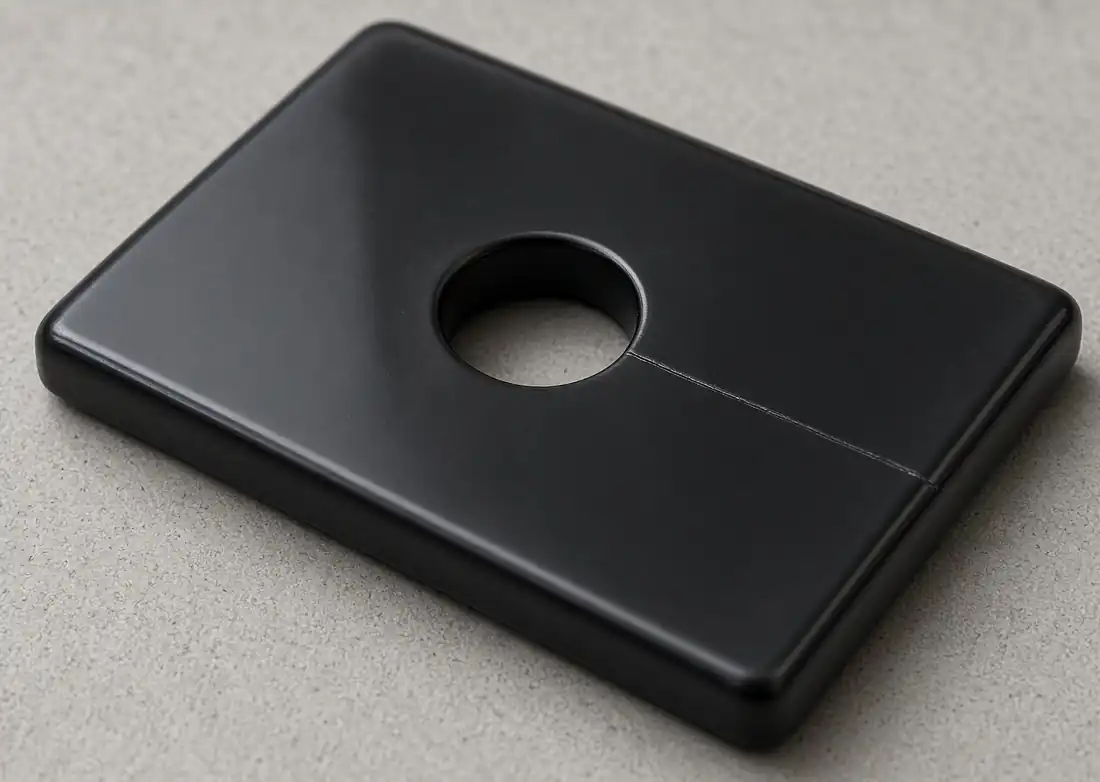
Bindenaht
Auch: Fliessnaht, Zusammenflusslinie
Was ist das?
Eine feine Linie oder Kerbe an der Stelle, an der zwei Schmelzefronten aufeinandertreffen – etwa hinter Durchbrüchen, Bohrungen oder bei mehreren Anschnitten. Sie ist oft nicht nur ein optischer Mangel, sondern auch eine mechanische Schwachstelle, besonders bei glasfasergefüllten Werkstoffen.
Ursachen
- Schmelzefronten sind beim Zusammentreffen bereits zu stark abgekühlt
- Zu niedrige Massetemperatur oder Werkzeugtemperatur
- Zu geringe Einspritzgeschwindigkeit
- Eingeschlossene Luft an der Zusammenflussstelle (fehlende Entlüftung)
- Ungünstige Anschnittlage oder grosse Fliesswege mit Wanddickensprüngen
Abhilfe
- Masse- und Werkzeugtemperatur erhöhen, ggf. dynamische Werkzeugtemperierung einsetzen
- Einspritzgeschwindigkeit und Nachdruck erhöhen
- Entlüftung an der Bindenahtstelle vorsehen bzw. reinigen
- Anschnittlage ändern, damit die Naht in einen unkritischen, wenig belasteten Bereich wandert
- Bei Heisskanal-Kaskaden: Nadelverschlüsse sequenziell öffnen
Brandstellen
Auch: Dieseleffekt
Was ist das?
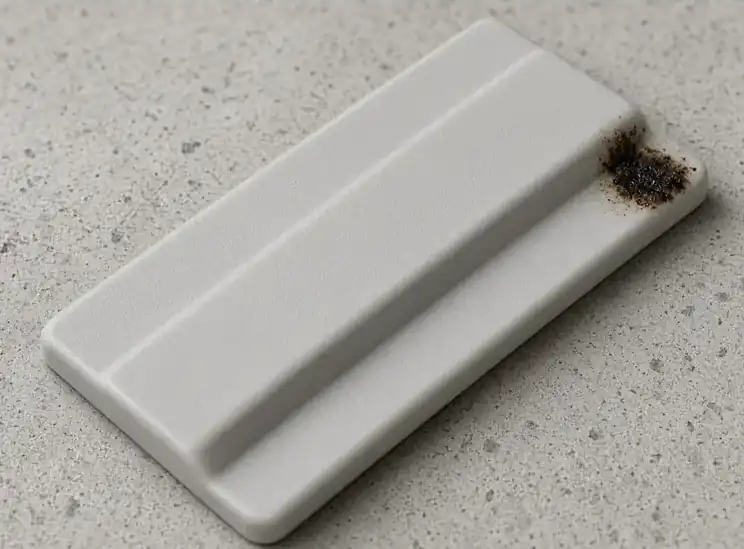
Schwarze oder braune, verkohlte Stellen meist am Fliessende, in Rippen oder an Sacklöchern. Beim Dieseleffekt wird eingeschlossene Luft von der nachströmenden Schmelze so stark komprimiert, dass sie sich erhitzt und den Kunststoff verbrennt.
Ursachen
- Ungenügende oder verschmutzte Entlüftung am Fliessende
- Zu hohe Einspritzgeschwindigkeit gegen Ende der Füllung
- Zu hohe Zuhaltekraft drückt Entlüftungsspalte zu
- Zu hohe Massetemperatur oder zu lange Verweilzeit im Zylinder
Abhilfe
- Entlüftungen an den letzten Füllstellen anbringen oder reinigen (typisch 0,01–0,03 mm, je nach Werkstoff)
- Einspritzgeschwindigkeit stufen und gegen Füllende reduzieren
- Zuhaltekraft auf das nötige Mass senken
- Massetemperatur bzw. Verweilzeit reduzieren
- Bei Bedarf Vakuum-Entlüftung oder poröse Einsätze verwenden
D
Delamination
Auch: Schichtablösung, Schieferung
Was ist das?
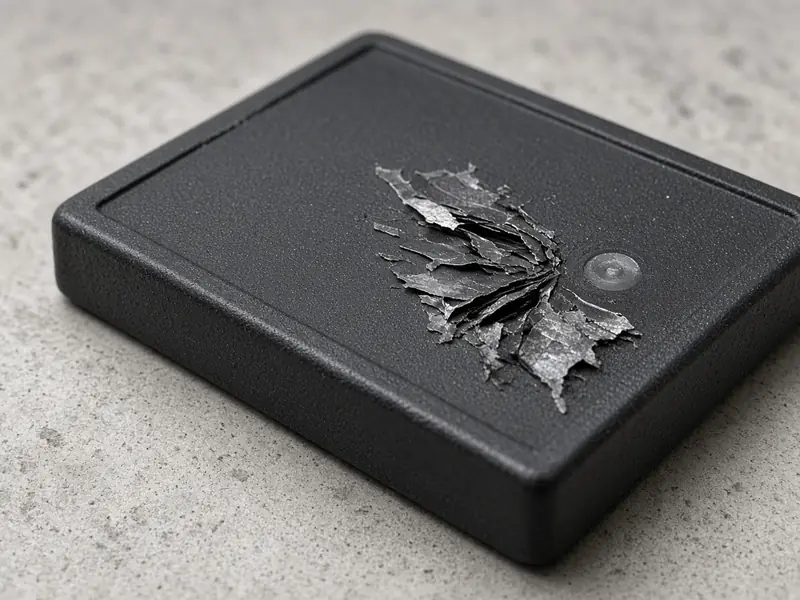
Die Oberfläche löst sich in dünnen Schichten oder Schuppen ab, das Bauteil wirkt «blättrig». Ursache ist eine fehlende Haftung zwischen Schichten der Schmelze.
Ursachen
- Verunreinigung mit unverträglichem Fremdmaterial (z. B. PE in PP, falscher Mahlgutanteil)
- Ungeeigneter oder überdosierter Masterbatch bzw. Trennmittel
- Feuchtigkeit im Granulat
- Zu niedrige Masse- oder Werkzeugtemperatur bei hoher Scherung
Abhilfe
- Materialzuführung, Trichter und Zylinder reinigen, Mahlgut sortenrein halten
- Verträglichen Masterbatch auf Basis des gleichen Polymers verwenden, Dosierung prüfen
- Granulat gemäss Datenblatt trocknen
- Masse- und Werkzeugtemperatur erhöhen, Einspritzgeschwindigkeit anpassen
E
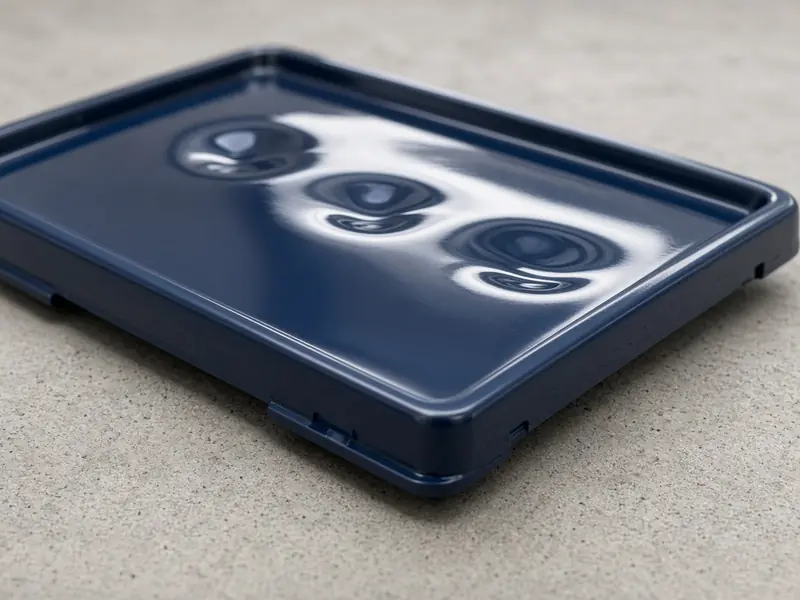
Einfallstellen
Auch: Einsackungen
Was ist das?
Muldenförmige Vertiefungen an der Oberfläche, typischerweise gegenüber von Rippen, Domen oder Materialanhäufungen. Sie entstehen, wenn das Volumenschwinden beim Abkühlen nicht durch Nachdruck ausgeglichen wird und die bereits erstarrte Randschicht nachgibt.
Ursachen
- Zu geringer oder zu kurzer Nachdruck
- Anschnitt friert zu früh ein (zu kleiner Anschnitt)
- Wanddickensprünge, zu dicke Rippen oder Dome
- Zu hohe Masse- oder Werkzeugtemperatur an der betroffenen Stelle
- Zu kleines Massepolster
Abhilfe
- Nachdruck und Nachdruckzeit erhöhen (Siegelpunkt ermitteln)
- Anschnitt vergrössern bzw. an die dickste Stelle legen
- Rippen auf ca. 50–70 % der Grundwanddicke auslegen, Materialanhäufungen vermeiden
- Lokale Kühlung verbessern, Kühlzeit verlängern
- Ausreichendes Massepolster sicherstellen
F
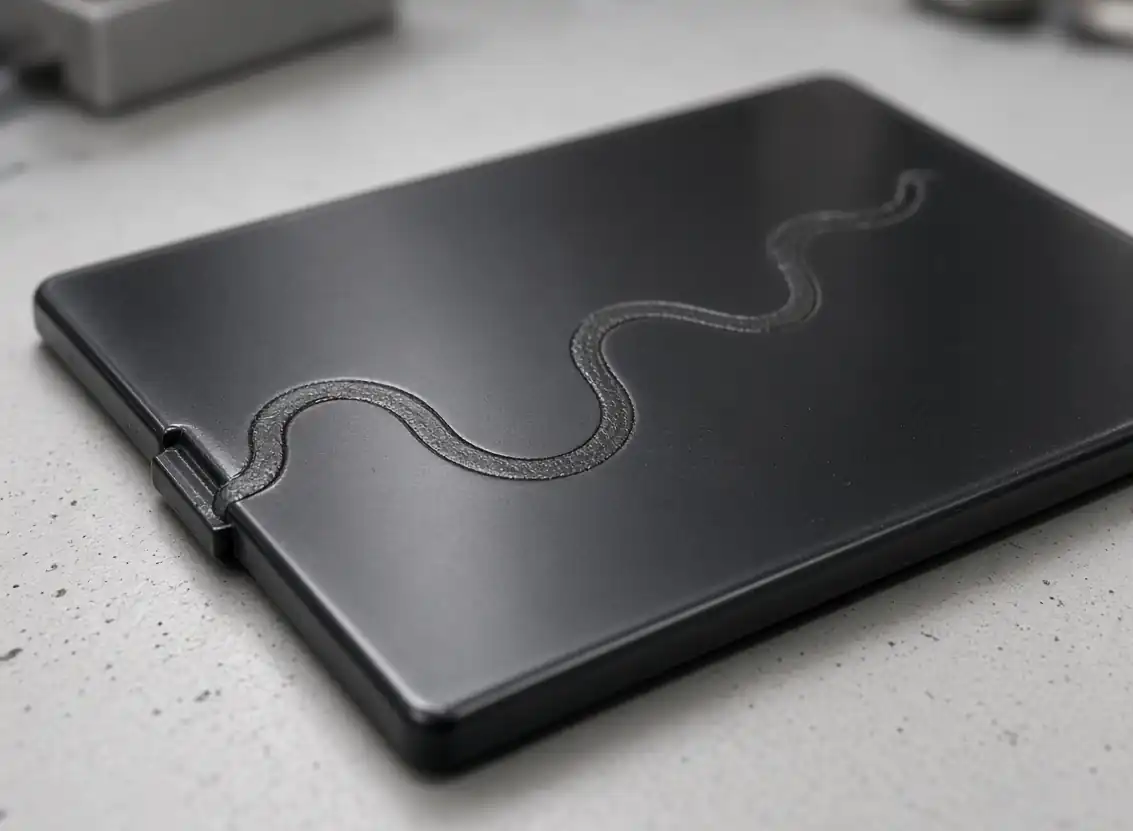
Freistrahl
Auch: Jetting
Was ist das?
Eine schlangen- oder wurmförmige Spur, meist ausgehend vom Anschnitt. Die Schmelze schiesst als freier Strahl in die Kavität, kühlt ab und wird von der nachfolgenden Schmelze nicht mehr richtig aufgeschmolzen.
Ursachen
- Anschnitt mündet direkt in einen grossen, offenen Querschnitt ohne Prallfläche
- Zu kleiner Anschnittquerschnitt
- Zu hohe Einspritzgeschwindigkeit zu Beginn der Füllung
- Zu niedrige Massetemperatur
Abhilfe
- Anschnitt so legen, dass die Schmelze gegen eine Wand oder einen Stift prallt
- Anschnitt vergrössern oder Fächer-/Filmanschnitt verwenden
- Einspritzprofil: langsam anfahren, danach beschleunigen
- Massetemperatur erhöhen
G
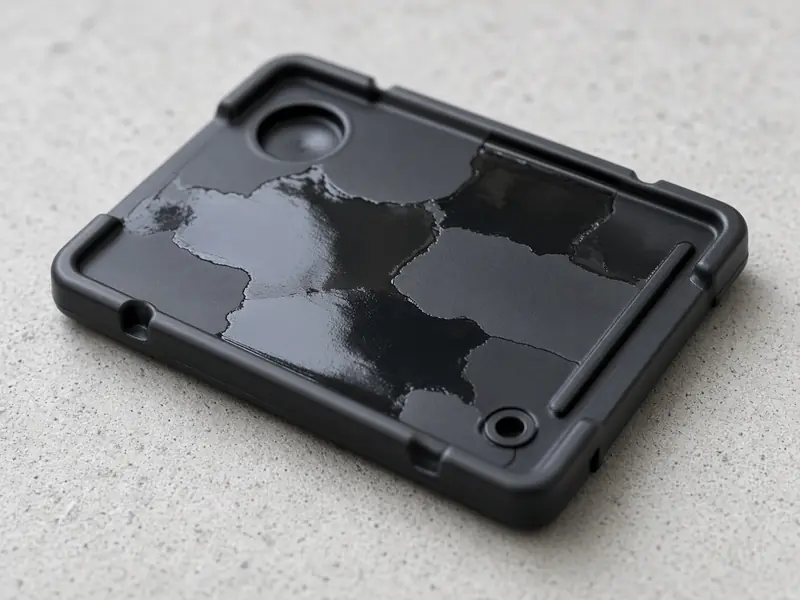
Glanzunterschiede
Auch: Glanzflecken, matte Zonen
Was ist das?
Unterschiedlich glänzende oder matte Bereiche auf einer eigentlich einheitlichen Oberfläche, oft in Anschnittnähe, hinter Wanddickensprüngen oder an Bindenähten.
Ursachen
- Ungleichmässige Werkzeugtemperatur
- Unterschiedliche Abformung der Werkzeugoberfläche durch schwankenden Druck
- Wanddickensprünge mit unterschiedlicher Abkühlung
- Verschmutzte, verschlissene oder unterschiedlich strukturierte Werkzeugoberfläche
Abhilfe
- Werkzeugtemperatur erhöhen und gleichmässig temperieren
- Einspritzgeschwindigkeit und Nachdruck anpassen, um die Abformung zu vereinheitlichen
- Gleichmässige Wanddicken vorsehen
- Werkzeugoberfläche reinigen bzw. Narbung/Politur überarbeiten
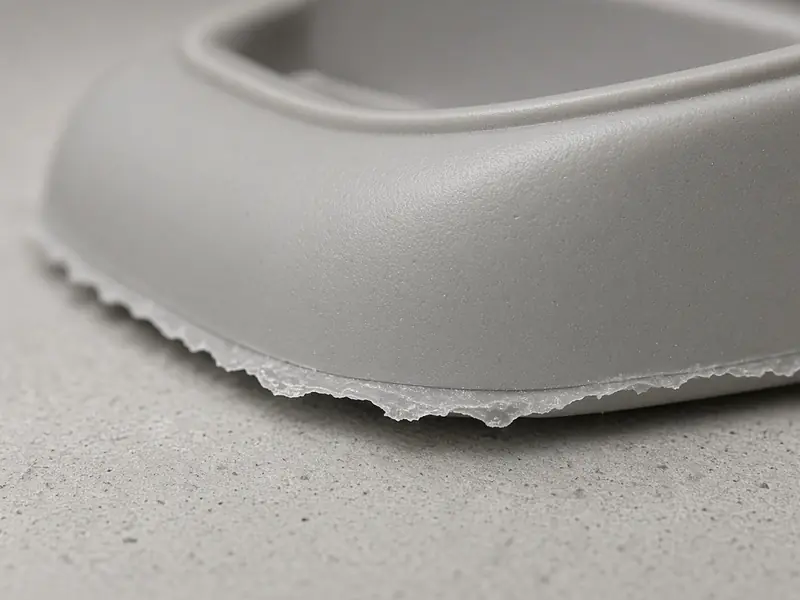
Gratbildung
Auch: Schwimmhaut, Überspritzung
Was ist das?
Dünne, unerwünschte Kunststofffahnen an der Trennebene, an Schiebern, Auswerfern oder Einsätzen. Die Schmelze dringt in Spalte ein, die eigentlich dicht sein sollten.
Ursachen
- Zu geringe Zuhaltekraft (Werkzeug wird aufgedrückt)
- Zu hoher Einspritz- oder Nachdruck, zu spätes Umschalten auf Nachdruck
- Verschleiss oder Beschädigung an Trennebene und Passungen
- Zu hohe Massetemperatur, sehr dünnfliessender Werkstoff (z. B. PA, PBT, LCP)
- Verschmutzte Trennebene (Fremdpartikel verhindern das Schliessen)
Abhilfe
- Zuhaltekraft prüfen und ggf. erhöhen (Maschinengrösse beachten)
- Umschaltpunkt früher setzen, Nachdruck reduzieren
- Trennebene reinigen, Werkzeug überarbeiten (Tuschieren, Passungen erneuern)
- Massetemperatur senken
- Werkzeugsteifigkeit und Abstützung kontrollieren
K
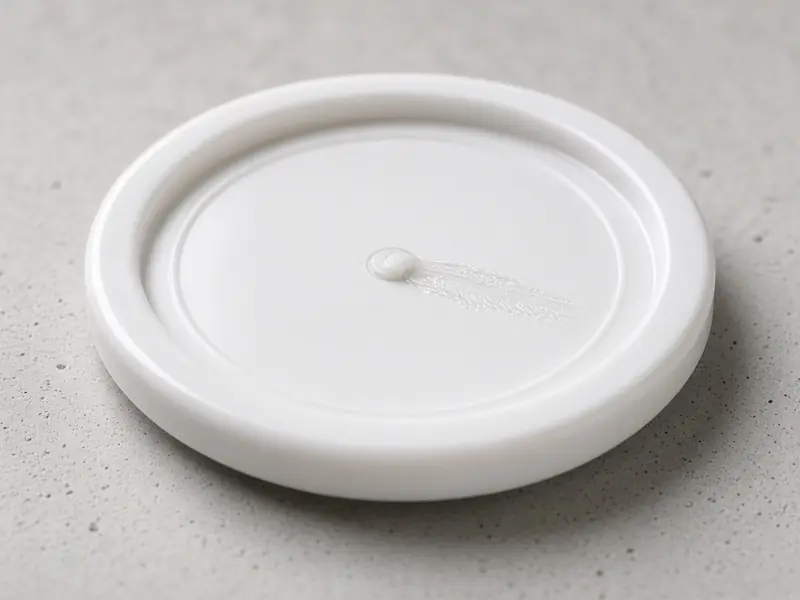
Kaltpfropfen
Auch: kalter Pfropfen
Was ist das?
Ein Stück erstarrter Schmelze aus der Düse oder dem Heisskanal wird in das Bauteil mitgerissen. Erkennbar als matter, kometenartiger Fleck oder Einschluss in Anschnittnähe – mit Bruchgefahr.
Ursachen
- Zu niedrige Düsen- oder Heisskanaltemperatur
- Zu lange Anlagezeit der Düse am kalten Werkzeug
- Fehlender oder zu kleiner Kaltpfropfenfang im Anguss
Abhilfe
- Düsen- bzw. Heisskanal-Spitzentemperatur erhöhen
- Düse nach dem Dosieren abheben, Dekompression einstellen
- Kaltpfropfenfang (Verlängerung des Angusskanals) vorsehen
- Düsenbohrung und Angussbuchse aufeinander abstimmen
L
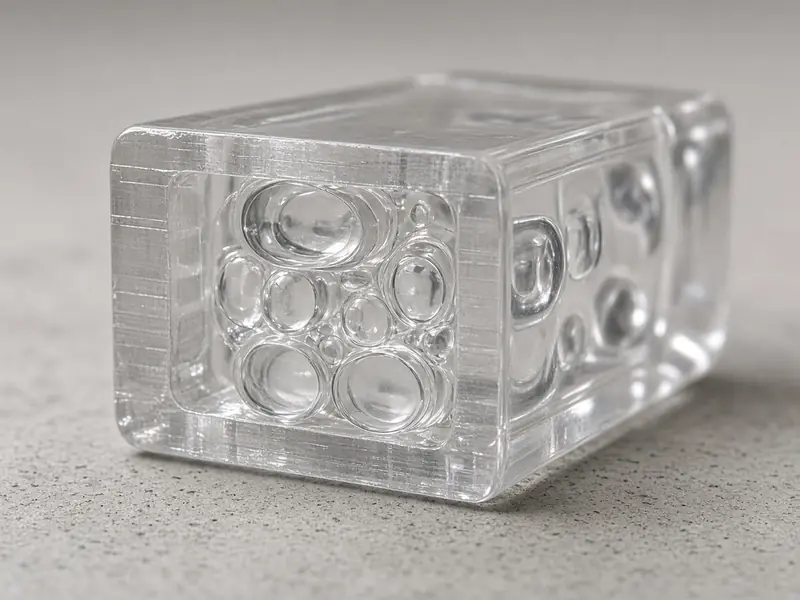
Lunker
Auch: Vakuolen
Was ist das?
Hohlräume im Inneren dickwandiger Bereiche, sichtbar bei transparenten Teilen oder im Schnitt bzw. Röntgen. Die Aussenhaut ist bereits erstarrt; das schwindende Innere reisst auseinander und bildet ein Vakuum. Lunker sind das «innere Gegenstück» zur Einfallstelle.
Ursachen
- Zu geringer oder zu kurzer Nachdruck
- Anschnitt zu klein oder an der dünnsten Stelle, friert zu früh ein
- Dicke Wandstärken bzw. Materialanhäufungen
- Zu niedrige Werkzeugtemperatur (Randschicht erstarrt zu schnell und hält dagegen)
Abhilfe
- Nachdruck und Nachdruckzeit erhöhen, Siegelpunkt prüfen
- Anschnitt vergrössern und an die dickste Stelle legen
- Wanddicken reduzieren, Kerne bzw. Aussparungen einbringen
- Werkzeugtemperatur moderat erhöhen
- Bei Bedarf Schaumspritzguss/physikalisches Schäumen oder Gasinnendruck prüfen
S
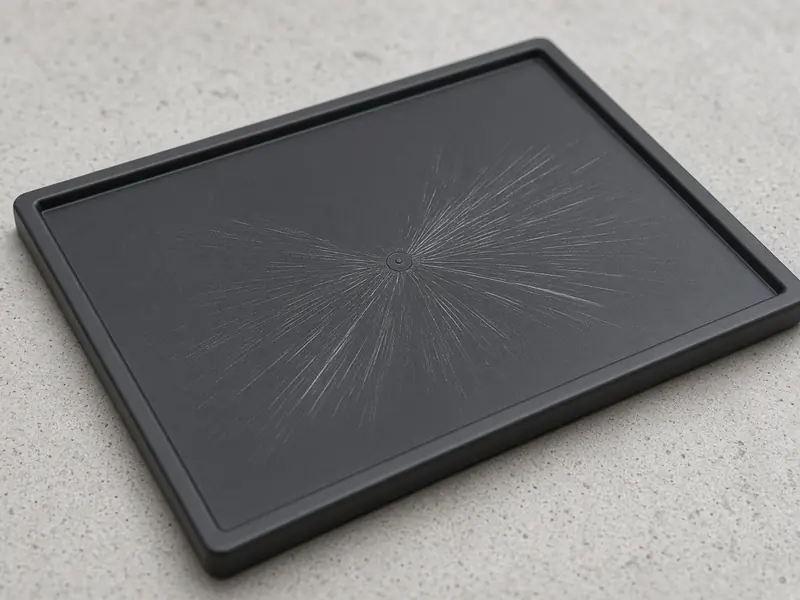
Schlieren
Auch: Feuchtigkeits-, Farb- und Verbrennungsschlieren
Was ist das?
Streifenförmige Oberflächenfehler in Fliessrichtung. Je nach Ursache unterscheidet man Feuchtigkeitsschlieren (silbrig, U-förmig gegen die Fliessrichtung geöffnet), Farbschlieren (ungleichmässige Farbverteilung) und Verbrennungsschlieren (silbrig bis bräunlich durch thermisch geschädigte Schmelze).
Ursachen
- Feuchtigkeit: ungenügend getrocknetes Granulat (v. a. PA, PC, PBT, PET, PMMA, ABS), Kondenswasser auf kaltem Granulat
- Farbe: schlechte Homogenisierung, unverträglicher oder falsch dosierter Masterbatch, zu geringer Staudruck
- Verbrennung: zu hohe Massetemperatur, zu lange Verweilzeit, hohe Scherung durch kleine Anschnitte oder zu hohe Schneckendrehzahl
- Luft- oder Gaseinschlüsse durch zu geringe Dekompression bzw. zu hohe Dosiergeschwindigkeit
Abhilfe
- Granulat gemäss Datenblatt trocknen, Restfeuchte prüfen, Trockner kontrollieren
- Staudruck erhöhen, Mischteil/Mischdüse einsetzen, Masterbatch und Dosierung prüfen
- Massetemperatur senken, Verweilzeit verkürzen (Zylindergrösse an Schussgewicht anpassen)
- Anschnitte vergrössern, Schneckendrehzahl und Einspritzgeschwindigkeit reduzieren
- Dekompression reduzieren, Totstellen im Heisskanal beseitigen
U
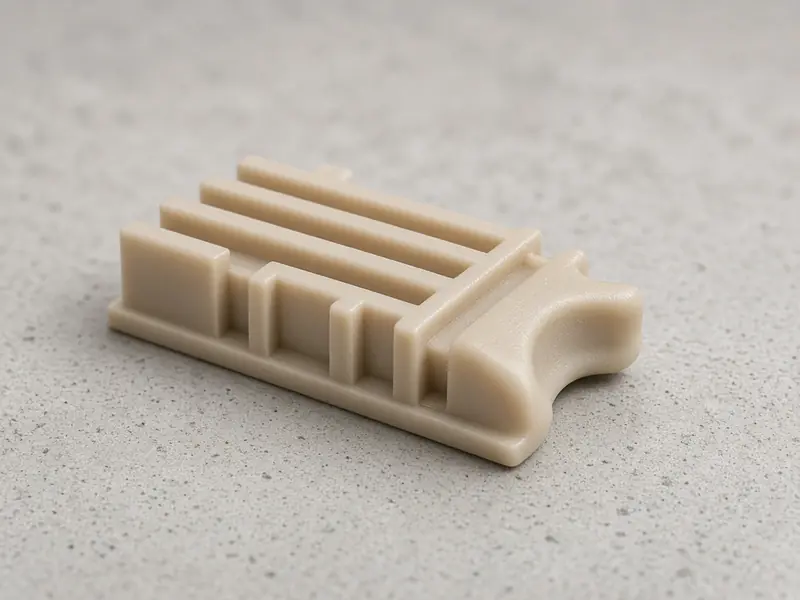
Unvollständige Füllung
Auch: Short Shot, Füllmangel
Was ist das?
Das Bauteil ist nicht vollständig ausgeformt – meist fehlen Partien am Fliessende, in dünnen Rippen oder an Kanten. Die Schmelze erstarrt, bevor die Kavität voll ist.
Ursachen
- Zu geringes Dosiervolumen bzw. kein Massepolster
- Zu niedriger Einspritzdruck oder zu langsame Einspritzgeschwindigkeit
- Zu niedrige Masse- oder Werkzeugtemperatur
- Fliessweg zu lang bzw. Wanddicke zu dünn für den Werkstoff
- Ungenügende Entlüftung (Luftpolster bremst die Schmelze)
- Verstopfter Anschnitt oder Heisskanal, defekte Rückstromsperre
Abhilfe
- Dosierweg erhöhen, konstantes Massepolster sicherstellen
- Einspritzdruck und -geschwindigkeit erhöhen
- Masse- und Werkzeugtemperatur erhöhen
- Entlüftung am Fliessende verbessern
- Rückstromsperre, Düse und Heisskanal prüfen
- Konstruktiv: Wanddicke, Anschnittzahl oder -lage anpassen (Füllsimulation)
V
Verzug
Auch: Verwerfung, Verwölbung
Was ist das?
Das Bauteil weicht nach dem Entformen oder Abkühlen von der Sollgeometrie ab – es biegt, verdreht oder wölbt sich. Ursache sind unterschiedliche Schwindungen im Bauteil, z. B. durch Wanddicken, Temperaturunterschiede oder Faserorientierung.
Ursachen
- Ungleichmässige Werkzeugtemperatur (Düsen- und Auswerferseite)
- Unterschiedliche Wanddicken und damit unterschiedliche Schwindung
- Faserorientierung bei glasfasergefüllten Werkstoffen (längs/quer unterschiedliche Schwindung)
- Zu kurze Kühlzeit, Entformen bei zu hoher Temperatur
- Zu hoher oder ungleich verteilter Nachdruck (eingefrorene Spannungen)
Abhilfe
- Werkzeugseiten gezielt temperieren, Kühlkreisläufe ausbalancieren
- Gleichmässige Wanddicken, Rippen zur Versteifung einsetzen
- Anschnittlage zur Steuerung der Faserorientierung anpassen
- Kühlzeit verlängern, ggf. Abkühlvorrichtung verwenden
- Nachdruckprofil anpassen; Verzugsanalyse (z. B. Moldflow) bereits in der Konstruktion
W
Weissbruch
Auch: Spannungsweissbruch
Was ist das?
Weissliche Verfärbung an stark belasteten Stellen, häufig beim Entformen an Auswerfern, Hinterschnitten oder Rippen. Durch Überdehnung entstehen feine Mikrorisse (Crazes), die das Licht streuen – besonders bei ABS, PS, PP oder schlagzähmodifizierten Typen.
Ursachen
- Zu hohe Entformungskräfte, Teil klemmt im Werkzeug
- Zu geringe Entformungsschrägen, raue Oberflächen in Entformungsrichtung
- Zu hoher Nachdruck führt zu Überpackung
- Zu wenige, zu kleine oder ungünstig platzierte Auswerfer
- Scharfe Kanten und Kerben (Spannungsspitzen)
Abhilfe
- Nachdruck reduzieren, Überpackung vermeiden
- Entformungsschrägen vergrössern (Richtwert ≥ 0,5–1°, bei Narbung mehr), Werkzeug polieren
- Auswerfer vergrössern oder zusätzliche Auswerfer bzw. Abstreifplatte vorsehen
- Entformungsgeschwindigkeit reduzieren, Kühlzeit anpassen
- Radien statt scharfer Kanten vorsehen
Übersicht: Fehlerbild, Ursache, Massnahme
| Fehlerbild | Typische Ursache | Schnelle Massnahme |
|---|---|---|
| Bindenaht | Zu kalte Schmelzefronten, eingeschlossene Luft | Werkzeug- und Massetemperatur erhöhen, Entlüftung prüfen |
| Brandstellen | Komprimierte Luft am Fliessende (fehlende Entlüftung) | Entlüftung reinigen/ergänzen, Einspritzgeschwindigkeit am Ende reduzieren |
| Delamination | Unverträgliche Fremdmaterialien | Material auf Fremdkunststoff prüfen, Anlage reinigen |
| Einfallstellen | Ungenügender Nachdruck, Materialanhäufungen | Nachdruck und Nachdruckzeit erhöhen |
| Freistrahl | Ungünstige Anschnittlage, zu hohe Startgeschwindigkeit | Langsam anspritzen, dann Geschwindigkeit steigern |
| Glanzunterschiede | Ungleichmässige Werkzeugtemperatur | Werkzeugtemperatur erhöhen und vereinheitlichen |
| Gratbildung | Werkzeug wird aufgedrückt, Verschleiss an der Trennebene | Umschaltpunkt früher, Trennebene reinigen |
| Kaltpfropfen | Zu kalte Düsenspitze | Düsentemperatur erhöhen, Kaltpfropfenfang vorsehen |
| Lunker | Ungenügender Nachdruck in dicken Bereichen | Nachdruck verlängern, Anschnitt vergrössern |
| Schlieren | Feuchtes Granulat, Überhitzung, schlechte Farbmischung | Trocknung prüfen, dann Temperatur/Verweilzeit senken |
| Unvollständige Füllung | Zu wenig Material oder Druck, Schmelze erstarrt zu früh | Dosierweg und Einspritzdruck erhöhen |
| Verzug | Unterschiedliche Schwindung im Bauteil | Werkzeugtemperatur angleichen, Kühlzeit verlängern |
| Weissbruch | Zu hohe Entformungskräfte, Überpackung | Nachdruck senken, Entformung prüfen |
Häufige Fragen zu Spritzgussfehlern
Was sind die häufigsten Fehlerbilder im Spritzguss?
Zu den häufigsten Spritzgussfehlern gehören Einfallstellen, unvollständige Füllung, Gratbildung, Schlieren, Bindenähte und Verzug. Viele davon lassen sich auf wenige Grundursachen zurückführen: Feuchtigkeit im Granulat, falsche Temperaturen, ungenügender Nachdruck, fehlende Entlüftung oder eine ungünstige Bauteil- und Werkzeugkonstruktion.
Was ist der Unterschied zwischen Einfallstelle und Lunker?
Beide entstehen durch Volumenschwindung, die der Nachdruck nicht ausgleicht. Bei der Einfallstelle gibt die noch weiche Oberfläche nach und sinkt ein. Beim Lunker ist die Randschicht bereits fest, deshalb reisst das Innere auseinander und es bildet sich ein Hohlraum. Gegenmassnahmen sind in beiden Fällen ähnlich: mehr Nachdruck, längere Nachdruckzeit und ein grösserer Anschnitt an der dicksten Stelle.
Warum muss Kunststoffgranulat vor dem Spritzgiessen getrocknet werden?
Viele Kunststoffe wie PA, PC, PBT, PET oder PMMA nehmen Feuchtigkeit aus der Luft auf. Im Zylinder verdampft dieses Wasser und führt zu silbrigen Feuchtigkeitsschlieren und Blasen; bei einigen Werkstoffen (z. B. PC, PBT, PET) wird das Polymer zusätzlich hydrolytisch abgebaut und verliert an Festigkeit. Trocknungstemperatur, -dauer und zulässige Restfeuchte stehen im Datenblatt des Herstellers.
Lassen sich Bindenähte komplett vermeiden?
Nicht immer. Sobald die Schmelze um einen Durchbruch fliesst oder mehrere Anschnitte vorhanden sind, entsteht eine Bindenaht. Man kann sie aber durch höhere Temperaturen, gute Entlüftung und eine geschickte Anschnittlage optisch und mechanisch deutlich verbessern und in einen unkritischen Bereich verschieben.
Kann man Spritzgussfehler schon vor dem Werkzeugbau erkennen?
Ja. Mit einer Füll- und Verzugssimulation (z. B. Moldflow) lassen sich Bindenähte, Lufteinschlüsse, Einfallstellen, Füllprobleme und Verzug bereits in der Konstruktionsphase vorhersagen. So können Wanddicken, Anschnittlage und Kühlung optimiert werden, bevor das Werkzeug gebaut wird. Beispiele finden Sie bei unseren MoldFlow-Analysen.
Was kann ich tun, wenn meine Kunststoffteile Fehler aufweisen?
Dokumentieren Sie das Fehlerbild mit Fotos, Material, Maschinen- und Prozessdaten. Prüfen Sie zuerst die einfachen Ursachen wie Trocknung, Temperaturen und Nachdruck. Wenn das Problem bleibt, analysieren wir als Spritzgiesserei mit eigenem Werkzeugbau Ihr Bauteil und schlagen Massnahmen an Prozess, Werkzeug oder Konstruktion vor.